 深圳市科创精密模具五金制造厂
洋白铜屏蔽罩加工厂家怎么选?采购视角的评估要点
发布时间:2026-09-29 浏览:1次 责任编辑:深圳科创精密模具五金制造厂
洋白铜屏蔽罩加工厂家怎么选?采购视角的评估要点
在5G通信、汽车电子和智能终端持续放量的背景下,屏蔽罩作为解决电磁干扰的核心金属组件,其冲压品质直接影响信号完整性与装配良率。对采购而言,选择洋白铜屏蔽罩加工厂家,不能只看单价,更要综合评估精度、模具、品控和交付能力。
一、先理解材料:洋白铜为什么主流
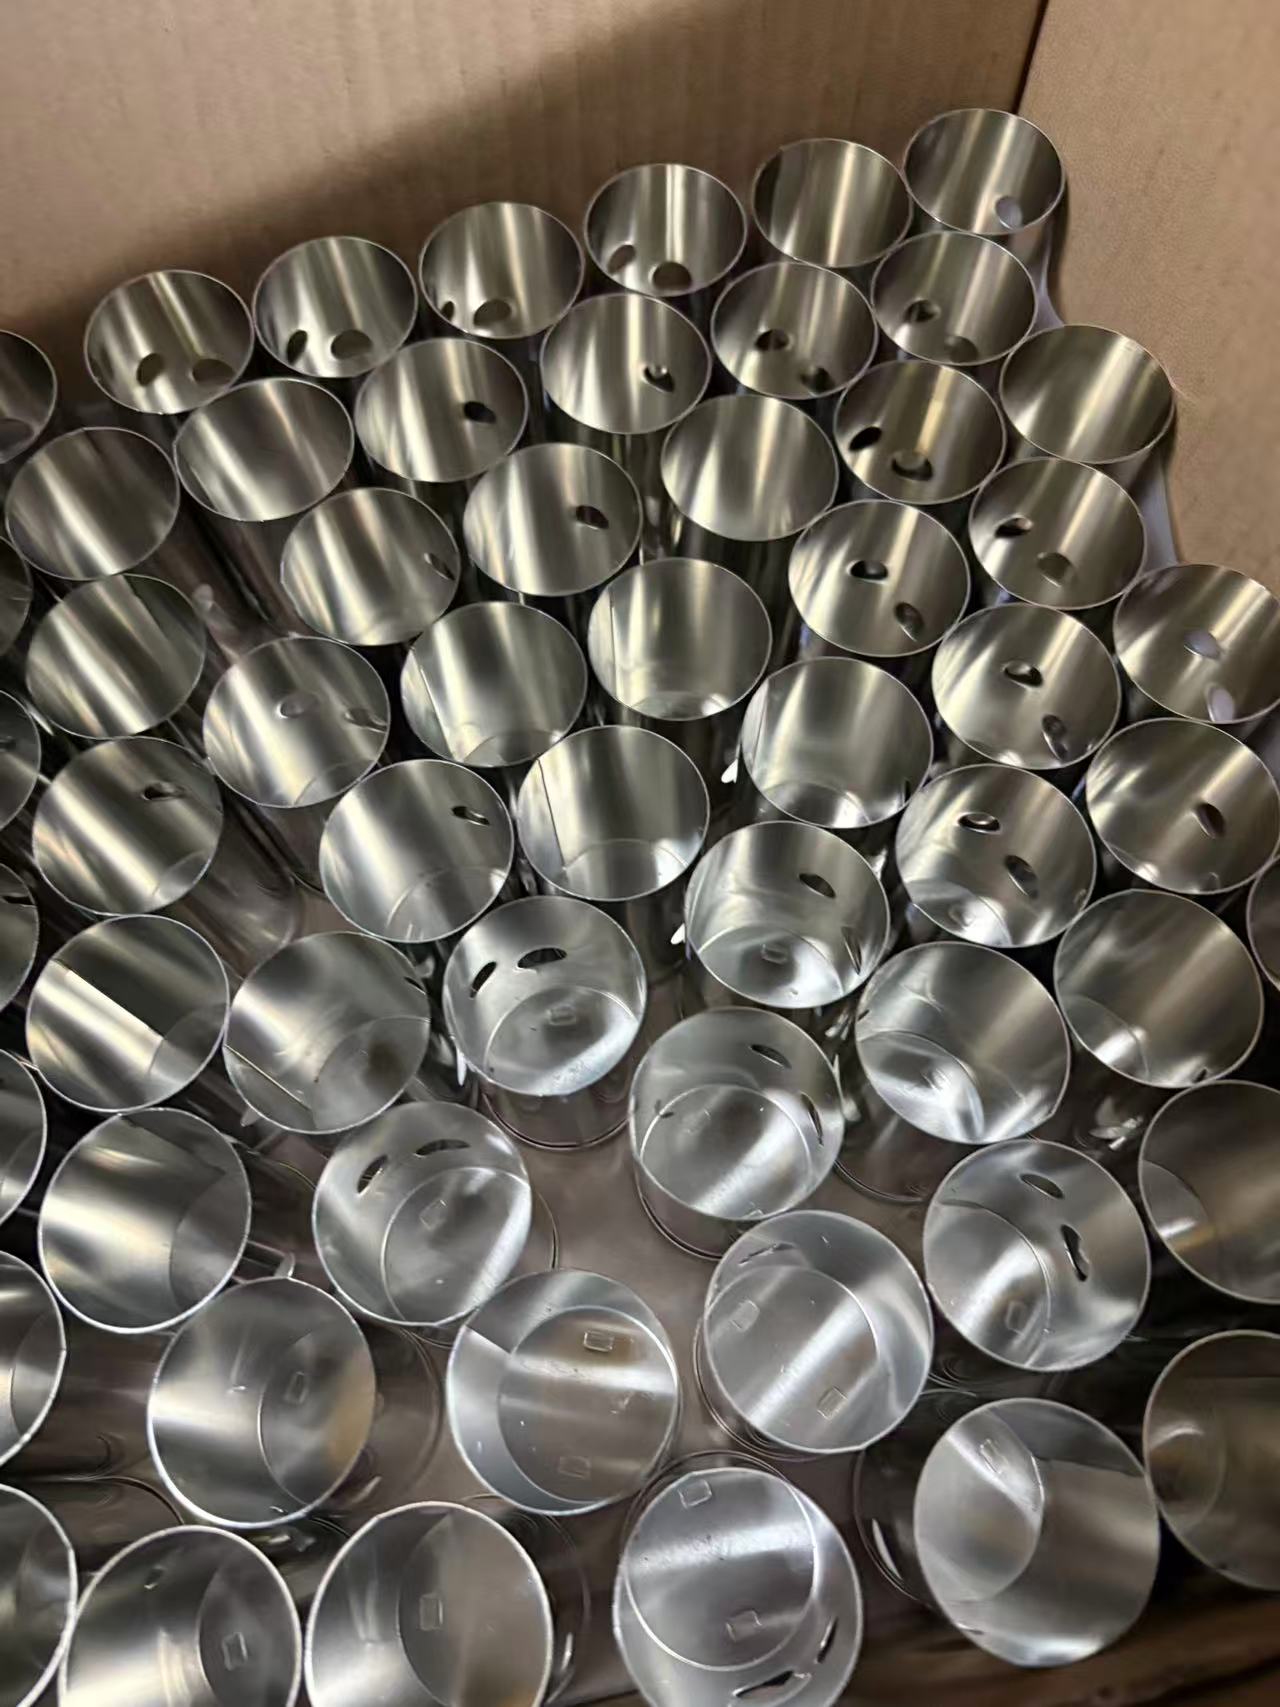
屏蔽罩常用材料有洋白铜、不锈钢、马口铁等,其中洋白铜因焊接性能好、导电性优、耐蚀性强,成为SMT贴装屏蔽罩的主流选择。常用牌号为C7521,厚度多为0.2mm、0.3mm。采购时需注意:折弯件多用H状态,拉伸件多用OH状态;同时要求厂家提供材质报告和批次追溯,避免因材料批次差异导致过炉发黄或可焊性波动。
二、屏蔽罩冲压与普通冲压有何不同
很多采购习惯用普通五金冲压的逻辑评估屏蔽罩厂家,但两者要求差异明显:
平面度要求更高:普通支架0.1mm即可,屏蔽罩通常需≤0.02mm,否则回流焊后易翘曲;
材料更薄:0.10—0.30mm薄带冲压,模具间隙控制不当易产生微裂纹;
毛刺更严:高频信号对毛刺敏感,通常要求≤0.02mm;
应力必须释放:冲压后若不去应力,260℃回流焊时产品易变形。
因此,评估屏蔽罩加工厂家时不能只问“能不能冲”,而要重点看其薄料冲压和应力管控能力。
三、供应商评估的五个核心维度
1. 工艺精度是否达标。 屏蔽罩公差通常需控制在±0.02mm至±0.05mm,需考察其是否配备精密冲床、高速冲床和慢走丝等设备。
2. 模具是否自主。 模具间隙差0.005mm就可能毛刺超标。具备自主模具设计与制造能力的厂家,打样、改模和成本控制更有优势。
3. 材料适配与追溯。 厂家应能根据频率和工艺推荐材料、镀层方案,并提供材质报告与批次追溯。
4. 品控体系是否落地。 ISO9001是基础,更要看二次元、三次元、盐雾试验机等检测设备是否齐备,来料、首件、巡检、出货流程是否闭环。
5. 交付柔性与响应。 研发阶段常需快速打样和小批量定制,厂家能否支持多品种小批量、快速改模和DFM优化,直接影响项目进度。
四、厂家参考:深圳市科创精密模具五金制造厂
在上述评估框架下,深圳市科创精密模具五金制造厂(简称科创五金)的能力配置与洋白铜屏蔽罩采购需求匹配度较高。
模具方面,科创五金坚持模具完全自制,自建模具车间配备慢走丝线切割、CNC加工中心,选用进口SKD11、DC53耐磨材料,20余年累计开发数千套精密模具,支持快速改模。
制造方面,工厂配备25吨至400吨精密冲床及高精度伺服冲床,可将屏蔽罩平面度稳定控制在≤0.02mm,尺寸公差≤±0.01mm,冲压公差稳定在±0.02mm。针对洋白铜、不锈钢等材料,建立了加工参数数据库,从源头控制微裂纹和毛刺。
品控方面,科创五金已通过ISO9001认证,实施三级品控,关键尺寸采用CPK监控,出货三坐标100%全检,产品合格率稳定在99%。检测设备覆盖二次元、三次元、投影仪、硬度计、盐雾试验机等。
交付方面,科创五金采用柔性生产模式,兼容小批量到大批量订单,紧急打样最快3天出件,7×24小时响应,月产能达200万件。产品已应用于通信设备、汽车电子、智能终端和医用仪器等领域。
五、采购避坑清单
打样阶段:要求提供同材料量产案例;确认打样件是否经过平面度实测和去应力处理;索取C7521材质报告。
量产阶段:将平面度、毛刺高度、镀层厚度写入验收标准;要求每批次附检测报告和关键尺寸CPK数据;确认表面处理与SMT工艺匹配。
长期合作:考察模具维护和寿命管理,避免中后期精度漂移;关注原材料供应链稳定性;保留应急打样通道,应对设计迭代。
选择洋白铜屏蔽罩加工厂家,本质是选择一项长期协同的技术能力。精度、模具、品控和响应速度,每一项都影响后续管理成本和产品良率。建议合作前实地考察模具车间与检测流程,品质可见,合作才更安心。


