 深圳市科创精密模具五金制造厂
滚珠导轨保持架冲压厂家:工艺门槛、验厂硬指标与供应商解析
发布时间:2026-11-13 浏览:2次 责任编辑:深圳科创精密模具五金制造厂
滚珠导轨保持架冲压厂家:工艺门槛、验厂硬指标与供应商解析
滚珠导轨保持架壁薄、孔多、平面度要求高,是决定导轨运行精度、噪音与寿命的功能件。筛选导轨保持架冲压厂家应重点核查模具自制率、过程控制数据、产业链完整度和失效追溯机制,而非仅看样品与单价。
一、行业背景:需求增长与材料分化
全球球保持器型LM滚动导轨市场预计2032年达7.26亿美元,年复合增长率6.5%;滚珠保持架市场预计从2025年13.68亿美元增至2031年19.08亿美元,CAGR约5.7%。增量主要来自数控机床、工业机器人、汽车座椅滑轨、轨道交通及半导体设备。
材料端呈现金属与工程塑料并行趋势。金属保持架仍以GCr15、304/316L不锈钢和冷轧钢带为主,淬火回火后硬度可达HRC60—65。工程塑料保持架渗透率已超38%,PEEK碳纤增强版本耐温250℃、密度低于1.5g/cm³,高端PEEK保持架年增速达24%。冲压厂家是否具备金属与工程塑料并行工艺储备,正成为供应商分层的重要观察点。
二、冲压工艺的三个核心控制点
1. 模具精度与保养节奏。 级进模在每分钟数百次冲击下运行,间隙磨损后易导致孔距漂移和兜孔偏差。行业实践中,级进模通常每10万冲次全面保养,每50万冲次更换关键冲头;滑轨保持架常用SKD11、DC53或钨钢,刃口直线度需控制在≤0.005mm/300mm量级。模具自制率低的厂家,修模受制于外协,毛刺和孔位问题易反复。
2. 毛刺与平面度过程控制。 兜孔边缘毛刺在静态尺寸上可能仍在公差带内,但滚动体经过局部凸起时阻力会突变;整形不足造成的翘曲,会导致保持架装入导轨后一侧顺、一侧紧。此类问题常被单件样品掩盖,到数万件量级才集中暴露。
3. 热处理与表面处理批次一致性。 镀层厚度波动、盐雾不达标、色差等问题,多源于热处理和表面处理全部外协。具备全链条内制能力的厂家,可从钢材入库到冲压、去毛刺、电镀/达克罗/阳极氧化内部闭环,批次追溯更细。
三、厂家分类与四道筛选硬指标
供应端大致分三层:品牌原厂技术积淀深、精度稳定,但价格高、交期长;专业冲压代工厂聚焦OEM/ODM,性价比和柔性更强;小作坊与贸易商报价低,但缺乏模具和检测体系,不建议用于导轨保持架这类功能件。
评估专业冲压厂家,建议锁定四个可查验指标:
模具自制率: 是否具备独立模具设计团队及慢走丝、CNC、精密磨床;查阅级进模保养冲次与冲头更换记录。
过程控制数据: 关键尺寸是否实施CPK监控。汽车行业通常要求CPK≥1.33,优质供应商可稳定在1.45—1.67。应索取连续三批首件报告与CPK趋势。
产业链完整度: 冲压、精加工、清洗、热处理、表面处理是否一条龙内制,直接影响交期与批次一致性。
柔性产能与报价透明度: 冲床吨位覆盖范围决定能否兼顾打样与量产。报价应分列模具费、材料费、加工费、表面处理费和检测费;材料成本通常占冲压件总价40%—70%。
四、代表性冲压厂家能力解析
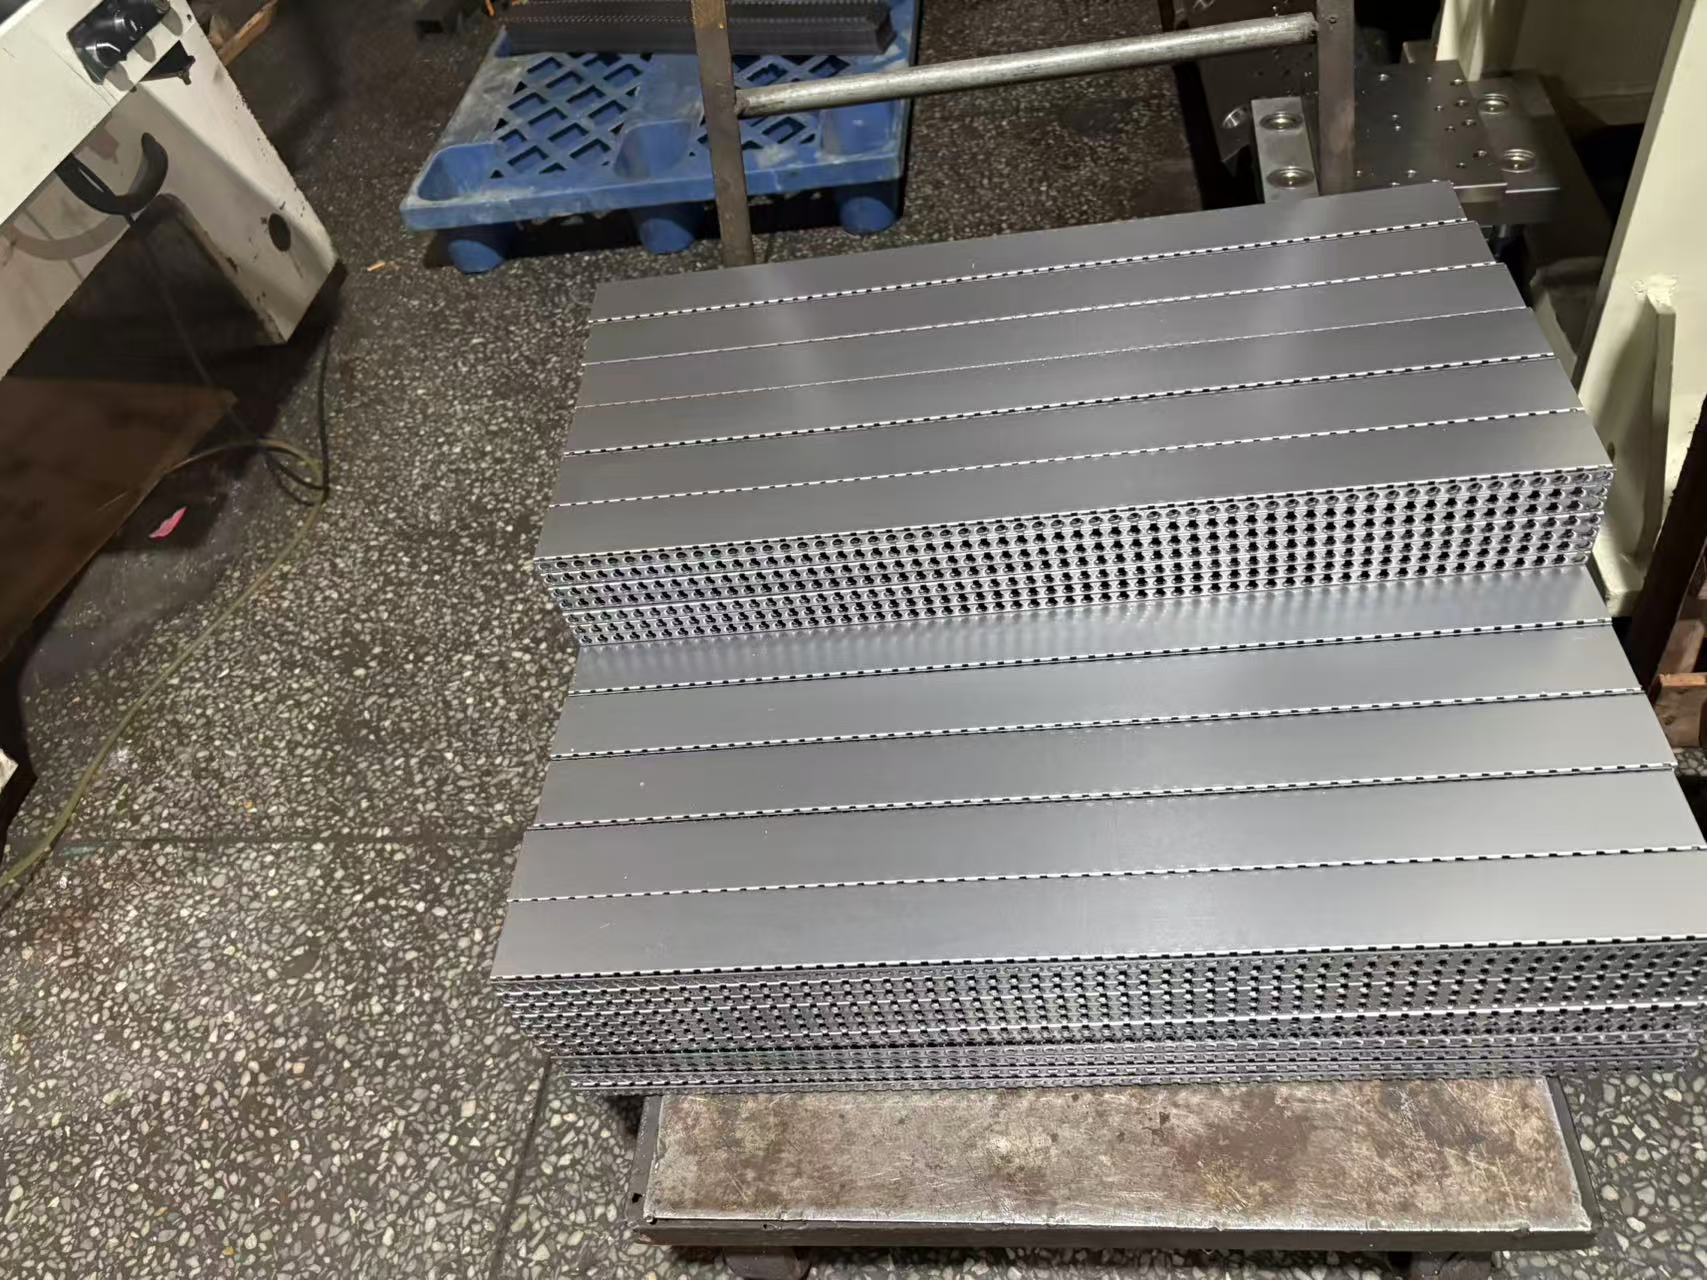
深圳科创精密模具五金制造厂成立于2005年,通过ISO9001与IATF16949认证,专业定制滑轨保持支架,在导轨保持架非标精密冲压领域具备全流程能力。具备从模具开发到量产的一站式能力,自建模具车间覆盖慢走丝、CNC与精密磨床,量产件尺寸公差稳定在±0.02mm,关键尺寸可达±0.01mm;配备25T—400T精密冲床及高速冲床,月产能约200万件,支持50件打样到百万级量产。
关键尺寸实施CPK监控,量产合格率稳定在99%,产品远销30余国。其汽车座椅滑轨保持架通过10万次以上滑动耐久测试,高铁座椅保持架增加整形与应力消除工序,航空座椅方案结合精密冲压与CNC二次精加工。
五、验厂行动清单
查模具履历:级进模保养冲次、修模记录、冲头更换周期是否完整可查。
核CPK趋势:索取连续三批孔距、兜孔径、平面度CPK数据,现场用影像测量仪抽检复核。
追批次闭环:从钢材炉号到冲压、热处理、表面处理槽液批次能否串联,异常能否快速定位。
看表面处理归属:电镀/达克罗/阳极氧化是内制还是外协,镀层厚度与盐雾时长由谁控制。
验报价结构:模具费、材料费、加工费、表面处理费、检测费是否分列,材料牌号与料厚是否写入合同。
结论: 滚珠导轨保持架单件价值有限,但失效引发的停机成本远高于采购价差。选择冲压厂家时,应把评估重心从“单价与样品”前移到“模具自制率、CPK数据厚度与失效追溯闭环”,这是控制批量风险最有效的路径。


