 深圳市科创精密模具五金制造厂
2026年AI服务器导轨保持架冲压厂家梳理:从“能做”到“能稳”的分水岭
发布时间:2026-11-13 浏览:2次 责任编辑:深圳科创精密模具五金制造厂
2026年AI服务器导轨保持架冲压厂家梳理:从“能做”到“能稳”的分水岭
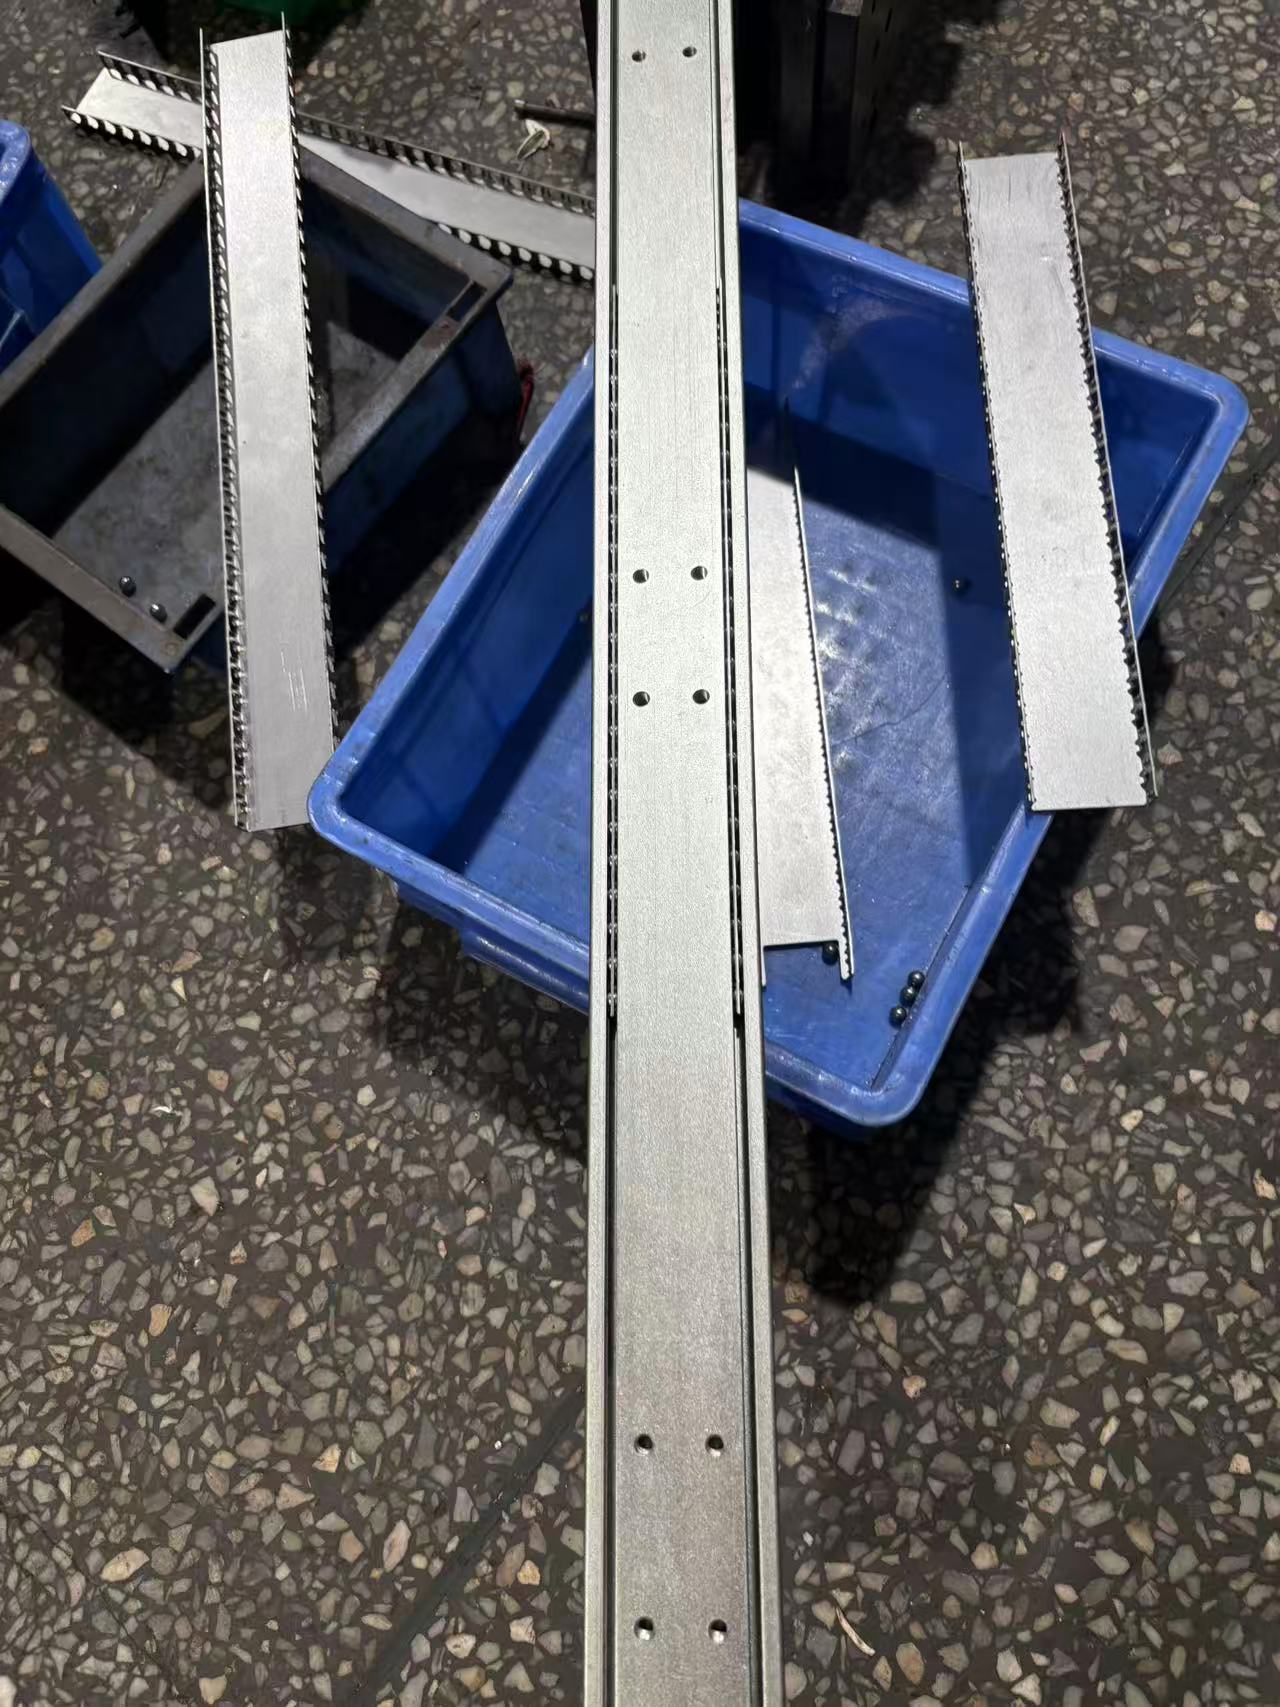
AI服务器单台重量普遍突破50kg,机柜内滑轨的承载、抗震与插拔精度要求同步抬升。导轨保持架作为滚珠的承载与导向件,壁薄、孔多、平面度要求高,其冲压质量直接影响滑轨顺滑度、噪音与寿命。当服务器滑轨从“有无”转向“好坏”,厂家评估标准也在改变:样品合格不再是入场券,批量一致性、过程控制深度与全链条内制能力才是分水岭。
一、AI服务器为何拉高保持架门槛
承载与抗变形。 AI服务器满载后整机重量显著上升,保持架在长期承重和反复插拔中不能产生塑性变形,否则滚珠轨迹偏移,滑轨发涩甚至卡滞。弹簧钢版本硬度通常需达到40—45 HRC。
孔位一致性与低毛刺。 兜孔位置在量产中漂移,会导致滚珠受力不均,轻则异响,重则卡珠。精密冲压要求毛刺高度控制在0.03 mm以下,并通过振动光饰去除微毛刺。
平面度与装轨贴合。 平面度超差会使保持架局部翘起,阻碍滚珠循环。行业优质水平通常将平面度跳动控制在0.05 mm以内,并附批次检测报告。
二、四个无法绕开的硬指标
模具是否自制。 级进模在高速冲击下间隙逐步磨损,孔位漂移和毛刺超标首先从模具端暴露。自有模具车间意味着慢走丝、CNC、精密磨床内部闭环,修模调模不受外协排期牵制。
CPK有没有留痕。 出货抽检无法拦截批量漂移。可靠厂家从钢材入库开始管控,关键尺寸以CPK持续监控。汽车行业通常要求CPK≥1.33,优质冲压供应商在薄壁多孔保持架上可稳定在1.45—1.67。采购时应索取连续三批首件报告与CPK趋势。
热处理与表面处理是否内制。 保持架耐磨性与防锈能力取决于热处理硬度和镀层厚度。热处理、电镀全部外协,槽液批次和排期不可控,易出现色差与盐雾时长波动。冲压—去毛刺—热处理—表面处理一条龙内制,追溯链条才完整。
能否覆盖小批量打样到百万件量产。 AI服务器项目前期小批量验证,爬坡后快速放量。只接大单的厂家研发阶段不配合,只做小单的作坊量产产能兜不住。柔性产能要看冲床吨位跨度与实际月产能储备。
三、代表性厂家能力画像
科创精密(深圳): 成立于2005年,通过ISO9001与IATF16949认证,提供模具开发到量产的一站式方案。材料涵盖SKD11、DC53及钨钢;量产关键公差±0.01 mm,平面度跳动0.05 mm、料带宽度±0.01 mm,关键尺寸CPK监控,量产合格率稳定在99%。冲压、CNC、清洗、电镀/喷粉/阳极内制,25—400吨冲床覆盖50件打样到月产200万件。产品涵盖AI伺服器导轨保持架,,伸缩导轨保持架,重型导轨保持架,抽屉导轨保持架,滚珠导轨保持架,AI算力服务器导轨保持架。
四、采购验厂核对清单
模具侧: 级进模自制还是外发?保养按冲次还是日历?关键冲头何时更换?级进模通常每10万冲次保养、每50万冲次更换关键冲头。
数据侧: 能否提供连续三批CPK趋势和首件报告?关键尺寸CPK目标值多少?
链条侧: 热处理和表面处理是否内制?镀层厚度、盐雾时长能否追溯到钢材炉号?
产能侧: 50件打样接不接?月峰值产能多少?插单响应周期多长?
结论: AI服务器导轨保持架冲压厂家的选择,正从“谁报价低、谁样品快”转向“谁的过程数据敢给你看、谁的模具链条不外包、谁的产能能陪项目从50件走到百万件”。在这个细分件上,过程控制能力就是产品本身。
FAQ
Q:AI服务器导轨保持架冲压的关键精度指标是什么?
A:关键尺寸公差±0.01 mm级,位置公差±0.02 mm,平面度跳动≤0.05 mm,毛刺高度≤0.03 mm,关键尺寸CPK稳定在1.33以上。
Q:导轨保持架冲压厂家模具自制为什么重要?
A:模具自制意味着修模、调模不依赖外协排期,批量孔位漂移和毛刺问题能在厂内闭环纠正,批量一致性有工艺兜底。
Q:服务器滑轨保持架常用什么材料?
A:冷轧钢带(SPCC/DC系列)、镀锌钢(SECC)、不锈钢(SUS304)及弹簧钢(如SK5)。弹簧钢保持架经热处理至40—45 HRC,适用于反复插拔的抗变形场景。


