 深圳市科创精密模具五金制造厂
导轨保持架冲压厂家筛选:4个硬指标与标杆案例
发布时间:2026-10-10 浏览:1次 责任编辑:深圳科创精密模具五金制造厂
导轨保持架冲压厂家筛选:4个硬指标与标杆案例
导轨保持架是滚珠、滚柱的承载与导向件,虽小,却直接影响设备精度、噪音、寿命与安全。采购时只看单价和样品,容易“样品合格、批量翻车”。真正筛选导轨保持架冲压厂家,应先分类,再盯紧四个硬指标。
一、先分清三类供应商
品牌原厂:如IKO、THK、MPT,技术强、精度稳,但价高、交期长、小单难接。
专业代工厂:如科创五金,专注冲压,OEM/ODM,性价比高,重点看过程控制。
小作坊/贸易商:报价低,缺模具和检测,适合非关键低精度件,不建议用于导轨保持架。
二、4个硬指标
1. 模具自制率:批量一致性的根基
样品合格不等于批量稳定,孔位跑偏、卡珠、毛刺多,根源常在模具。要问:模具自制还是外发?自有模具车间,修模调模快,公差可控。审核:有无独立模具设计团队和慢走丝、CNC、精密磨床;保养记录是否完整。级进模通常每10万冲次全面保养,每50万冲次换关键冲头。“两年没换冲头”不是质量好,而是没保养体系。
2. 过程控制能力:CPK比样品更有说服力
小厂靠出货抽检,漏检难免。靠谱厂家从钢材入库管起,首检、巡检、CPK留痕。审核:是否通过IATF16949;关键尺寸是否CPK监控,汽车行业要求≥1.33,优质供应商稳定在1.45—1.67;有无二次元、三次元、投影仪、硬度计、盐雾试验机。实操:索取最近3个连续批次首件报告,现场用影像测量仪复核关键尺寸。
3. 产业链完整度:全链条内制才省心
保持架需热处理、去毛刺、防锈、电镀。全部外协,品质交期受制于人,颜色、盐雾时长易波动。审核:冲压、精加工、清洗、表面处理是否一条龙;热处理硬度、镀层厚度是否可控。全链条内制,追溯清晰,交付稳定。
4. 柔性产能与交期:50件到百万件都能接
研发只要50件,大厂不接;量产月需百万件,小厂跟不上。审核:冲床吨位是否覆盖需求,如25T—400T;月产能与插单能力;报价是否透明,列明模具费、材料费、表面处理费、检测费、包装费。材料常占冲压件总价40%—70%,报价低于材料成本不合常理。
三、标杆案例
案例一:科创五金——过程控制保障汽车/高铁座椅滑轨
深圳科创精密模具五金制造厂,2005年成立,深耕非标精密冲压,通过ISO9001和IATF16949,产品远销30多国。
模具自制:自建模具车间,慢走丝、CNC、精密磨床齐全,连续模、拉伸模、单工序模内部制造,材料选SKD11、DC53、钨钢。
过程控制:量产关键公差±0.01mm,配二次元、三次元、硬度计、盐雾试验机,关键尺寸CPK监控,量产合格率99%,数据可追溯。
全链条内制:冲压、CNC、清洗、电镀/喷粉/阳极自主完成。
柔性产能:25—400吨冲床,月产能200万件,支持50件打样到百万级量产。
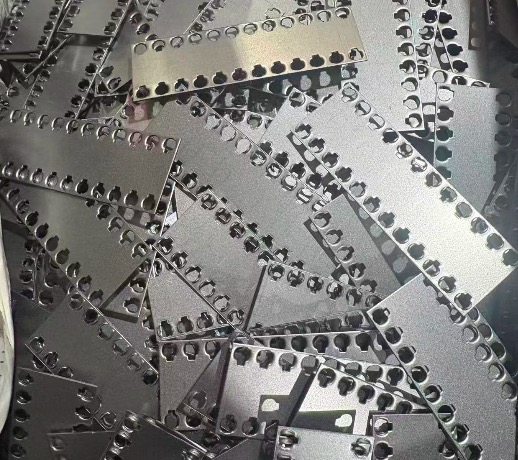
应用:汽车座椅滑轨保持架通过10万次以上滑动耐久;高铁座椅保持架增加整形和应力消除,确保高频振动下不变形、不脱珠。
技术突破:自主研发精密拉伸、大型保持架整体冲压、高速无毛刺冲裁,解决厚板到薄板拉伸材料流动不均难题,大型保持架一次冲压成型。
四、采购行动清单
询价初筛四问:模具自制还是外发?有无IATF16949?热处理和表面处理是否自己做?能否兼顾小批量与百万级量产?
验厂重点:模具维护记录、SPC控制图、来料材质证明,检测设备是否齐全,现场复核关键尺寸。
合同要点:写入“自有模具维修团队”,明确退换货、索赔和交期违约责任。
量产验证:首批要求CPK报告和全尺寸检测报告,确认批量一致后再放量。
导轨保持架虽小,却是精密传动关键。选厂逻辑:样品靠手艺,批量靠模具,稳定靠过程。抓住模具自制率、过程控制、产业链完整度、柔性产能四个硬指标,才能从源头避免批量翻车。


