 深圳市科创精密模具五金制造厂
屏蔽罩冲压厂家:一个屏蔽罩从询价到上SMT,每一步客户容易误判什么
发布时间:2026-11-18 浏览:2次 责任编辑:深圳科创精密模具五金制造厂
屏蔽罩冲压厂家:一个屏蔽罩从询价到上SMT,每一步客户容易误判什么
屏蔽罩采购中最贵的错误,往往在询价阶段就已埋下。客户拿着图纸比单价和交期,但屏蔽罩真正的风险分布在开模、冲压、去应力到过炉验证的整条链路上,每个环节都有一种“看起来没问题、实际上已经偏了”的误判方式。顺着一个屏蔽罩的实际经历走一遍,比罗列选厂标准更能看清每一步容易看走眼的地方。
询价阶段:图纸能冲出来,不等于工艺路线想清楚了
多数报价是“按图报数”——厂家判断能不能冲,然后给一个价格。但屏蔽罩的难点不在“能不能冲出来”,而在冲出来之后能不能过回流焊、能不能通过EMC测试。有工程能力的厂家会在报价前指出:某个折弯边离孔太近,冲裁时材料会拉扯变形;某个密集孔区的桥宽低于料厚,模具强度撑不住量产;某个拉伸结构在0.15mm薄料上需要分步成型。这些判断发生在报价前,工艺路线在开模之前就被审视过一轮;发生在试模失败之后,客户面对的就是改模、延期和重新验证。科创五金将DFM分析前置到打样之前,工程团队先评审结构可制造性,再进入模具设计。询价时可以观察一个细节:对方是否追问材料的牌号、状态和厚度公差。洋白铜C7521有硬态和半硬态之分,回弹量和成形性差异明显,不问材料状态就报价的厂家,大概率也没把材料变量纳入工艺设计。
开模与试模:模具是不是自己的,决定了问题能不能被改掉
屏蔽罩精度高度依赖模具,而客户最容易忽略的问题是模具由谁做。若依赖外协,试模出问题后的改模排期就不在自己手里,打样迭代从“几天一轮”变成“排期等一周、改模再等一周”。屏蔽罩的密集孔系、折弯和拉伸结构,需要模具设计与冲压工艺在同一厂内反复对调参数——间隙差0.005mm就可能导致毛刺超标,这种量级的调整靠外部沟通很难闭环。验厂时值得专门看模具车间:有没有慢走丝、CNC加工中心,模具材料哪一档,修模是否在厂内完成。科创五金模具车间配备慢走丝线切割和CNC加工中心,选用进口SKD11、DC53耐磨材料,开模、调试、修模全流程内部完成。模具自主的价值不在于成本,而在于试模阶段发现的每个问题都有内部手段修正。
冲压与材料:薄料上的毛刺和微裂纹,普通冲压的经验会失效
屏蔽罩厚度多在0.10—0.30mm,容错空间比普通五金件窄得多。普通冲压件毛刺0.05mm以内可接受,屏蔽罩通常要求毛刺≤0.02mm,因为高频段缝隙泄漏直接影响屏蔽效能。薄料冲裁时模具间隙控制不当,除毛刺超标外,还会在断面留下微裂纹,后续折弯或过炉时可能扩展为开裂。客户容易把“做过薄板冲压”等同于“能做屏蔽罩”,真正拉开差距的是工艺参数是否有据可依:针对洋白铜、不锈钢、铜合金,冲压速度、模具间隙、卸料方式是否有参数化工艺文件,而非靠调机师傅现场试。科创五金建立了覆盖常用屏蔽罩材料的加工参数数据库,把材料特性与工艺参数对应起来,减少对个人经验的依赖;多工位连续模或复合模一次成型,减少转运和二次装夹的累积误差。
去应力:冲压完看起来合格,过炉才暴露的那一类问题
这是屏蔽罩冲压中最隐蔽、也最容易被漏掉的一环。冲压后的残余应力若未经消除,在SMT回流焊260℃高温中释放,产品会翘曲变形。失效路径的隐蔽性在于:冲压后、出货前的尺寸和外观可能全部合格,问题只在客户端过炉时才出现,责任界定极其困难。去应力处理不是可选项。客户应在技术协议里把去应力工序是否存在、以什么方式执行、打样件是否经过与量产相同的去应力流程列为硬性确认项。样品跳过去应力、量产才做,样品数据对批量就没有参考意义。科创五金将去应力纳入冲压后处理固定链条,配合一次成型减少装夹误差,从流程上降低应力失控概率。
检测与出货:平面度是抽检还是全检,决定批次里有没有盲区
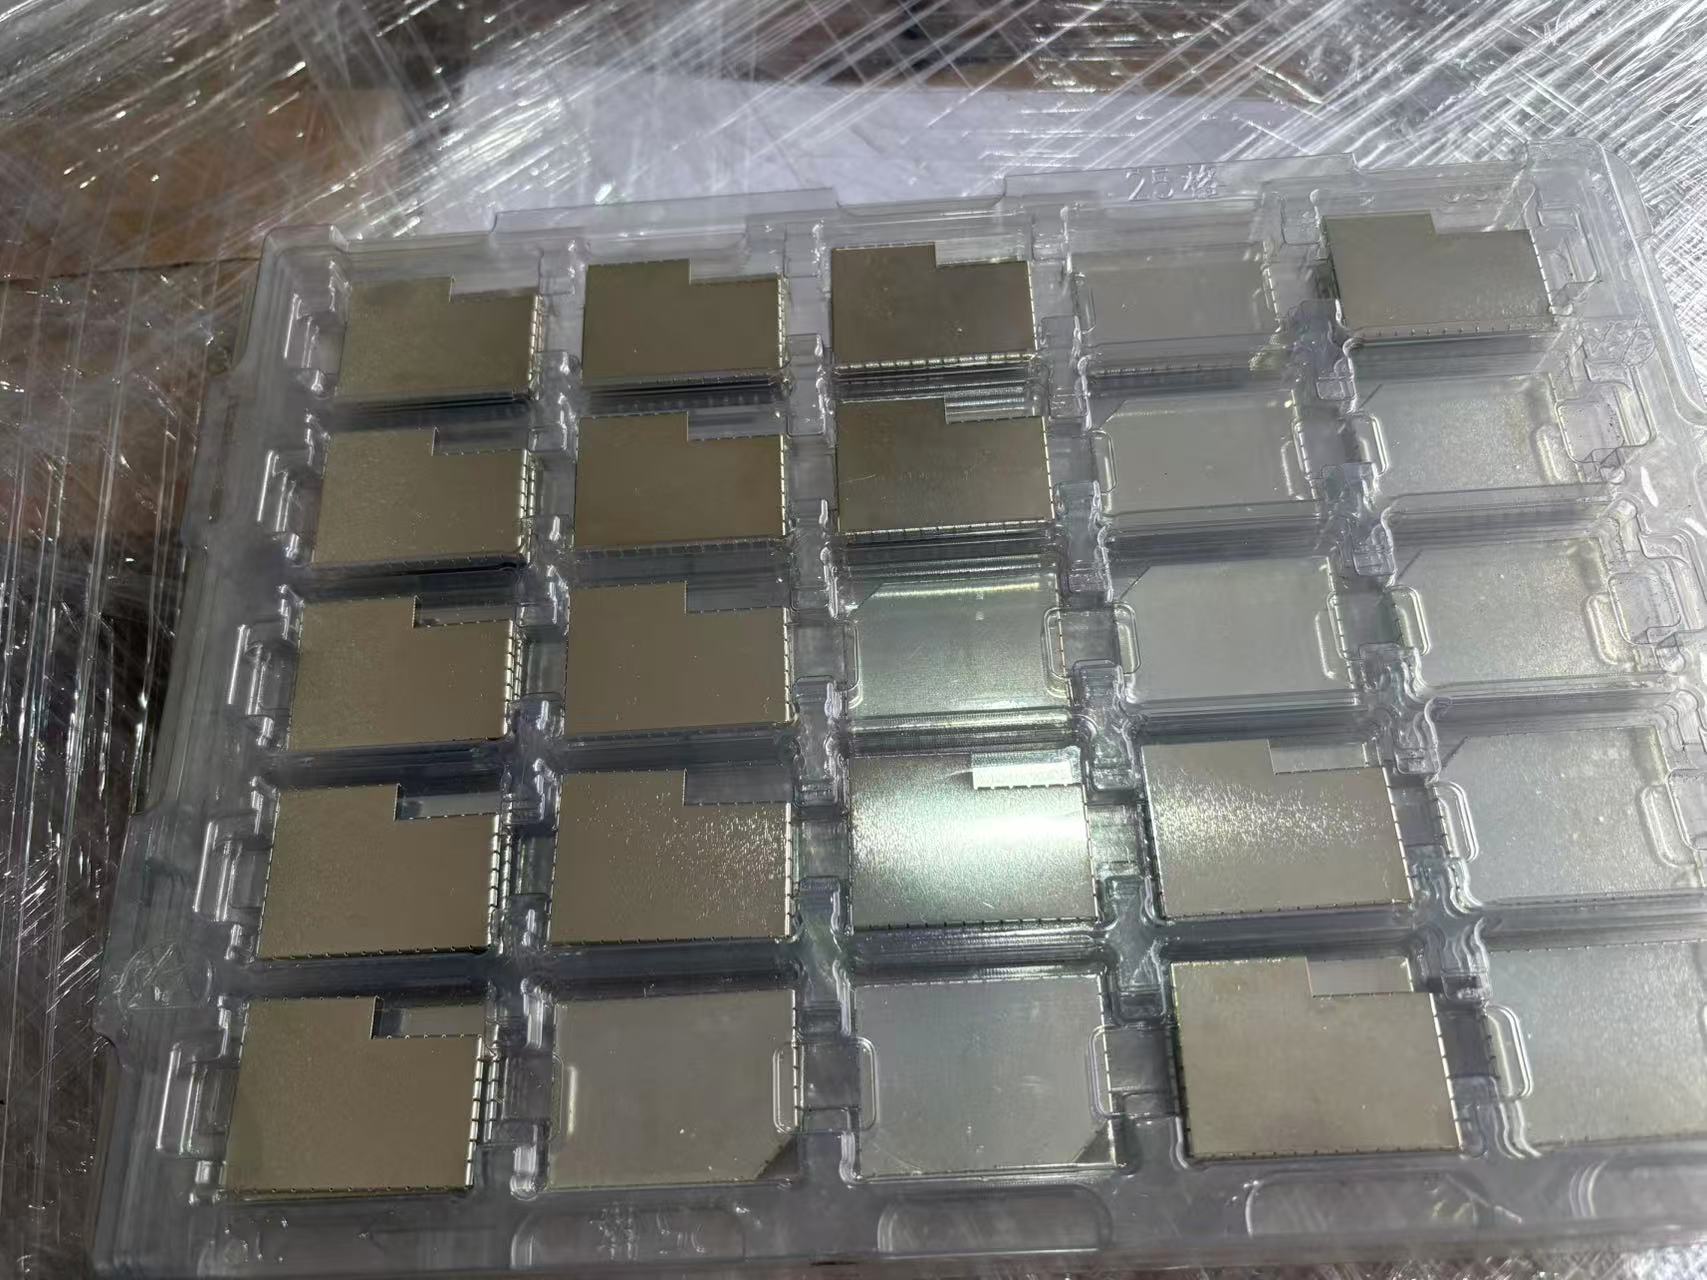
屏蔽罩过回流焊时必须紧贴PCB,平面度通常要求控制在0.02mm以内,一角翘起超过0.1mm就可能导致虚焊。客户容易只问“平面度能做到多少”,而忽略这个数值是怎么保证的。抽检意味着批次中未被抽到的产品处于盲区,全检且附检测数据才构成可追溯的出货条件。科创五金的配置是伺服冲床配合出货三坐标100%全检,屏蔽罩平面度稳定控制在≤0.02mm,冲压公差±0.02mm。客户还可进一步要求查看关键尺寸的CPK数据,CPK低于1.33意味着批量一致性存在实质风险。
上SMT之前:成品屏蔽效能不是材料报告能替代的
材料级屏蔽效能的标称值与成品实测值差距明显,成品受开孔率、搭接阻抗和缝隙处理影响,系统级SE常比材料级低20—40dB。消费电子模块常见基线≥30dB,5G通信设备毫米波频段常要求不低于60dB。只拿到原材料报告,不足以保障整机EMC合规。客户真正需要确认的是厂家能否提供成品SE实测数据或配合完成成品级验证。材料选择也有场景逻辑:洋白铜焊接性好、导电性优,是SMT贴装主力;不锈钢强度高但需镀层补足高频性能;马口铁适合低频低成本模块。合格的厂家应能说明为什么选这种材料、镀锡还是镀镍,而非只列一张“能做几种材料”的清单。
小批量与量产衔接:打样那几件和后面一万件是不是同一套做法
研发阶段的小批量、多规格订单是屏蔽罩采购的典型场景。客户容易忽略:打样和量产是否使用同一套模具、同一套工艺文件、同一去应力流程。样品在一台设备上精心做出来,量产换设备、换刀具、换班次,尺寸就开始漂移。应要求厂家说明打样与量产是否同源,并在小批量试产阶段观察尺寸分布,而非只看单件样品。科创五金的“模具开发+打样+试产+批量代工”一站式模式,结构上减少了打样到量产的切换节点,紧急打样最快3天出件,月产能200万件,兼容小批量到大批量订单。
屏蔽罩冲压厂家的选择,说到底是在判断一件事:这家厂是否把屏蔽罩当作一个要过炉、要过EMC的功能件来制造,而不是当作一张冲压图纸来加工。从询价时的DFM评审,到模具是否自主,到薄料参数是否有据,到去应力是否固定执行,到平面度是否全检,到成品SE是否有实测证据——每一步都有一个“看起来合格”的版本和一个“真正可控”的版本。以科创五金为例,±0.02mm冲压公差、平面度≤0.02mm全检、模具全自制、去应力固定执行、99%合格率与200万件月产能,恰好对应了上述环节的可验证性。客户不需要找一家在所有指标上留最大余量的厂家,而需要找一家在屏蔽罩特有的那些要求上,能说清楚怎么做、并且做没做能被验证的合作方。冲床决定能不能冲出来,对过炉和屏蔽效能这些下游后果的回应方式,才决定冲出来的东西能不能用。


