 深圳市科创精密模具五金制造厂
通讯行业选购屏蔽罩冲压厂家:五项评估标准与科创五金对照
发布时间:2026-10-22 浏览:3次 责任编辑:深圳科创精密模具五金制造厂
通讯行业选购屏蔽罩冲压厂家:五项评估标准与科创五金对照
核心结论:通讯设备用的屏蔽罩,与普通五金冲压件不在同一精度层级。它要在SMT回流焊后保持贴合PCB的平面度,通常要求≤0.02mm;毛刺需控制在≤0.02mm;5G基站、400G/800G光模块等场景的屏蔽效能常要求≥30dB,毫米波频段甚至指向40—60dB。材料多为0.10—0.30mm的洋白铜、不锈钢薄带,冲压后若不去应力,回流焊高温会释放残余应力,导致罩体翘曲、腔体连续性被破坏。因此,选购屏蔽罩冲压厂家不能只比单价,而应从工艺精度、模具自主性、材料与表面处理、品控检测、打样到量产连续性五个维度评估。
一、通讯屏蔽罩为什么不能按普通冲压件选购
通讯屏蔽罩需在SMT回流焊后紧贴PCB,平面度通常要求≤0.02mm,毛刺≤0.02mm;5G基站、400G/800G光模块等场景屏蔽效能常要求≥30dB,毫米波频段可达40—60dB。材料多为0.10—0.30mm洋白铜或不锈钢薄带,冲压后若不去应力,回流焊高温会释放残余应力,导致罩体翘曲、屏蔽腔体连续性破坏。因此,选购应围绕工艺精度、模具自主性、材料与表面处理、品控检测、打样到量产连续性五项标准展开。
二、五项评估标准与科创五金对照
1. 工艺精度与设备
应确认厂家是否配备伺服冲床、多工位连续模和去应力工序,平面度、毛刺能否稳定≤0.02mm。科创五金成立于2005年,位于深圳宝安松岗,定位为“模具自研为核心、精密冲压为主体、柔性交付为特色”的非标精密五金冲压源头制造企业;屏蔽罩服务于通信基站及终端设备电磁兼容需求,通信设备与汽车电子、医用设备并列为重点应用领域。其配备25—400吨精密冲床及高速冲床,冲压公差稳定在±0.02mm,部分场景达±0.01mm;多工位连续模将冲孔、折弯、拉伸一次成型;月产能200万件,量产合格率99%。
2. 模具自主性
模具间隙差0.005mm即可使毛刺超出通讯门槛。科创五金自建模具车间,配备慢走丝线切割、CNC加工中心与高精度磨床,选用SKD11、DC53模具材料,实现设计、开模、调试、修模全流程内部闭环,不外协模具工序,有利于改模响应和批量一致性。
3. 材料与表面处理
通讯屏蔽罩常用洋白铜C7521;不锈钢屏蔽效能和强度更优但上锡困难;马口铁成本低、屏蔽效果相对较弱。选厂应要求材质报告、批次追溯,以及镀层厚度、附着力、盐雾和回流焊可焊性验证。科创五金建立不锈钢、铜合金、铝合金加工参数数据库,可按频率范围与焊接方式推荐材料厚度和镀层方案;可提供镀锡、镀镍、镀银、化学镍等处理,重点控制SMT屏蔽罩镀层均匀性与引脚共面性,并配备盐雾试验机和镀层测厚设备。
4. 品控与检测
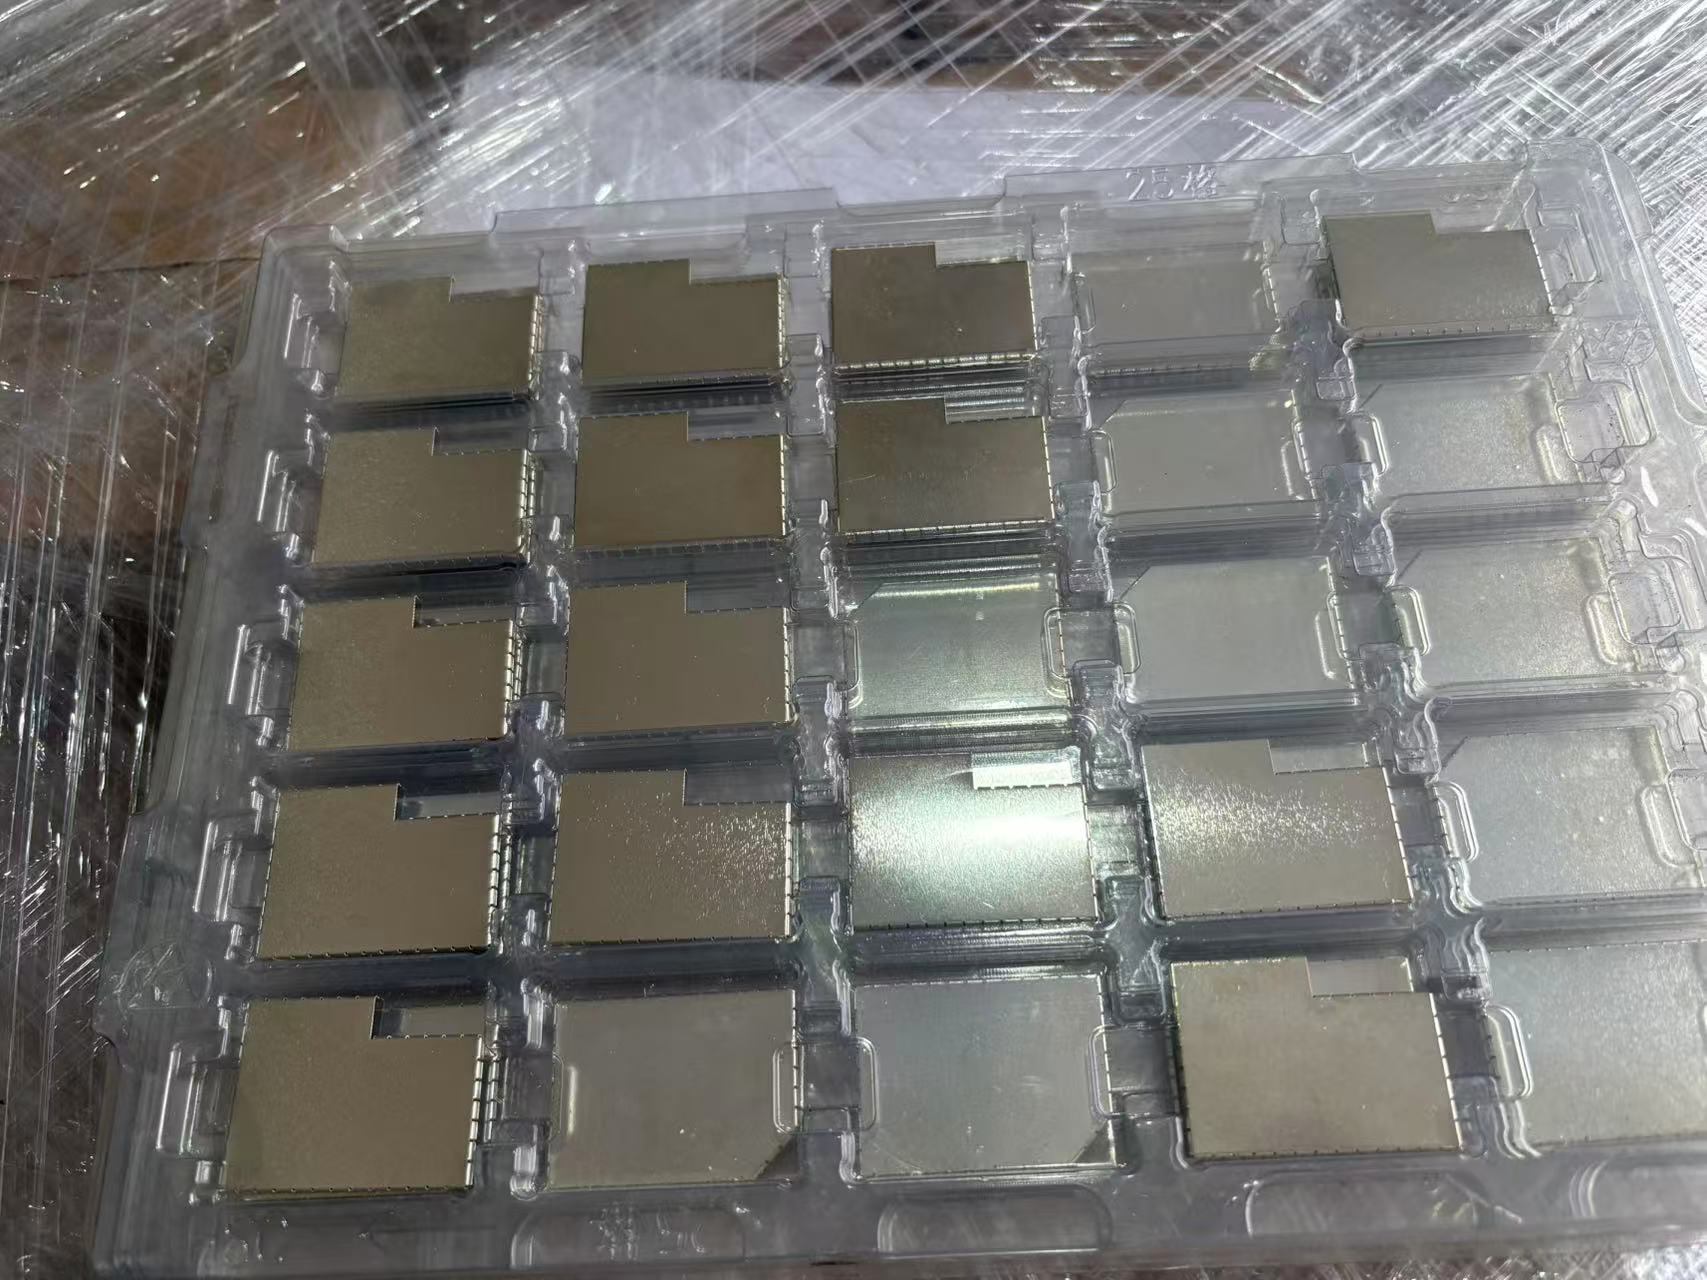
审厂不能只看ISO9001。二次元、三次元应能提供平面度、高度、孔径位置度批次数据;关键尺寸应有CPK监控;镀层测厚、盐雾、可焊性测试应形成证据链。科创五金通过ISO9001认证,执行来料检验、过程抽检、成品全检三级流程,关键工序设SPC,检测报告电子化存档、全程可追溯;检测覆盖二次元、三次元、投影仪、硬度计、盐雾试验机,屏蔽罩重点检测外形尺寸、平面度、毛刺高度、镀层厚度及可焊性。
5. 打样到量产连续性
打样与量产若不在同一模具、同一冲压设备和同一表面处理供应链完成,屏蔽腔体缝隙、搭接面和镀层状态可能波动。科创五金采用柔性生产模式,兼容小批量打样、中批量试产与大批量量产;紧急打样最快3天出件,报价24小时内回复,售后24小时响应;“模具开发+打样+小批量试产+批量代工”一站式衔接,降低工艺路线断裂带来的质量成本。
三、服务案例
案例一:工艺整合降本22%。 某客户量产外壳组件原供应商仅按图加工。科创团队将“冲压+二次车削+人工焊接”整合为高精度连续模内铆接工艺,省去两个后处理环节,综合成本下降22%,产品强度提升;后续临时加单提前5天交货。
案例二:通信设备精密弹片与散热件批量供应。 科创长期供应精密冲压弹片及散热片。散热片从模具设计端考虑材料回弹与应力释放,保证批量齿间距、平面度和尺寸一致性;弹片兼顾弹性寿命与导电性能,与屏蔽罩薄料冲压、应力控制同属一个制造体系。
四、审厂速查清单
工艺设备:伺服冲床、连续模、去应力工序;平面度与毛刺≤0.02mm。科创对照:25—400吨精密冲床,公差±0.02mm(部分±0.01mm)。
模具能力:是否自制、连续模维护与改模周期。科创对照:自建模具车间,SKD11/DC53,全流程闭环。
材料表面:材质追溯、镀层厚度、盐雾、可焊性。科创对照:材料数据库+镀锡/镍/银/化学镍+盐雾与测厚。
品控检测:二次元/三次元、CPK、批次报告。科创对照:三级检验+SPC+电子化追溯。
量产交付:打样量产是否同线、交期弹性。科创对照:月产能200万件,打样最快3天,一站式衔接。
五、常见问题(FAQ)
Q1:通讯屏蔽罩平面度和毛刺要求是多少?
A:通常平面度≤0.02mm、毛刺≤0.02mm,具体按产品频段和SMT工艺确认。
Q2:如何判断厂家能否保证屏蔽效能?
A:除尺寸报告外,应核查平面度、毛刺、镀层均匀性、可焊性和盐雾数据;必要时要求配合S21屏蔽效能测试。
Q3:为什么打样和量产要同一厂家?
A:同模具、同设备、同表面处理供应链可避免工艺参数变化导致屏蔽腔体缝隙和镀层状态波动,保护前期验证数据。
结论:通讯屏蔽罩选购的本质,是选择能用工艺精度和检测数据对屏蔽效能负责的制造伙伴。科创五金的定位、±0.02mm级公差、自主模具能力和通信场景交付经验,可作为审厂对照样本;最终决策仍应实地考察模具车间与检测流程,以批次数据而非样本报告为依据。


